شرایط محیطی: در دمای پایینتر از ۵ درجه سانتیگراد و بیشتر از ۴۰ درجه سانتیگراد، رطوبت بالا و وجود ذرات گرد و غبار در هوا، باید از جوشکاری اجتناب کرد.
در صورت تابش نور خورشید یا وزش باد، باید دستگاه محل جوشکاری را با استفاده از چادر پایهدار محافظت کنیم. در غیر این صورت، دمای جوشکاری دستخوش تغییر میشود.
دستگاه جوشکاری باید در محلی تعبیه شود که فضای کافی برای حرکت و فعالیت تجهیزات و اپراتور وجود داشته باشد.
در جوش لب به لب، باید دقت کرد که در محل اتصال، هر دو لوله از لحاظ ظاهری و دوپهنی با هم یکنواخت باشند. همچنین، نواقصی مانند حفره، سوراخ، ترکخوردگی، تاول و … نباید در سطح لوله وجود داشته باشد.
مطابق با پیوست الف استاندارد ملی ایران به شماره INSO ۱۴۴۲۷، بخش الف-۲-۲ (صفحه ۱۸) هر دو لوله باید از نظر یکسان بودن اندازه اسمی، SDR و جنس مواد بررسی شوند (برای مثال از طریق نشانهگذاری روی لوله).
نکته: اتصالدهی مواد PE80 و PE100، فقط بهصورت موردی، در صورت توافق با کاربر نهایی، مجاز است؛ بهشرطی که محلهای اتصال، با استفاده از روشهای کنترل کیفی ارائهشده در این استاندارد، آزمون شوند.
برای پاک کردن و تمیزکاری چربی و گریس، از حلّال %۱۰۰ فرّار با درصد خلوص بالا مثل ایزوپروپانول یا اتانول با درجه خلوص %۹۹.۸ بدون آب استفاده میشود.
استانداردهای اتصالات پلی اتیلن دست ساز (مایتری)
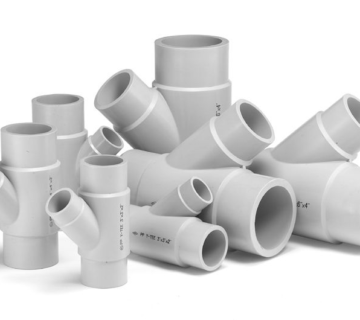
پس از تولید اتصالات پلی اتیلن دست ساز (مایتری) باید آنها را از لحاظ ضخامت و ابعادی مورد بازرسی قرار دهیم تا از تحویل یک اتصال باکیفیت مطابق با تمامی جزئیات استاندارد به مشتری، اطمینان حاصل کنیم.
ضخامت اتصالات پلی اتیلن دست ساز (مایتری) مانند تمامی اتصالات پلی اتیلن دیگر، مطابق با استاندارد ملی ایران به شماره INSO ۱۴۴۲۷-۲ بررسی میشود. برای بررسی این اتصالات از لحاظ ابعادی، قبلاً از پارتهای مختلف استاندارد بینالمللی DIN ۱۶۹۶۳ کمک گرفته میشد. بهعلت منسوخشدن این استاندارد، در حال حاضر استانداردهای بینالمللی و ملی ISO ۴۴۲۷ و INSO ۱۴۴۲۷-۳، برای کنترل ابعادی اتصالات پلی اتیلن دست ساز (مایتری) استفاده میشوند.
نحوه جوش زینی لوله ها (کمربند جوشی=Saddle Fusion) در تولید اتصالات پلی اتیلن برنچی
همانطور که در پاراگرافهای قبل اشاره شد، تفاوتهای عمده بین جوش زینی اتصالات پلی اتیلن برنچی و جوش لب به لب اتصالات پلی اتیلن دست ساز (مایتری)، در تجهیزات مربوط به جوشکاری آنها و نوع برش لولهها است. بهاینترتیب که در اتصالات پلی اتیلن برنچی، از دستگاه جوش زاویهزن و لوله فارسیبر استفاده نمیشود.
شایان ذکر است که، در جوش زینی (کمربند جوشی)، ابتدا ابزار مناسب جوش، شامل گرمکن مقعر- محدب به آرامی گرم شده تا به دمای جوش استاندارد رسیده و در این دما پایدار شود. پس از آن، گرمکن مذکور بین لوله اصلی (Header) و قطعه زینی قرار میگیرد.
در واقع، سطح خارجی لوله اصلی از طریق سطح مقعر و سطح مشترک قطعه زینی با سطح محدب صفحه گرمکن، بهطور همزمان گرم میشوند. این کار تا زمانی که شرایط لازم برای تشکیل بیدهای جوش با اندازه مناسب فراهم شود، ادامه مییابد.